ニュース

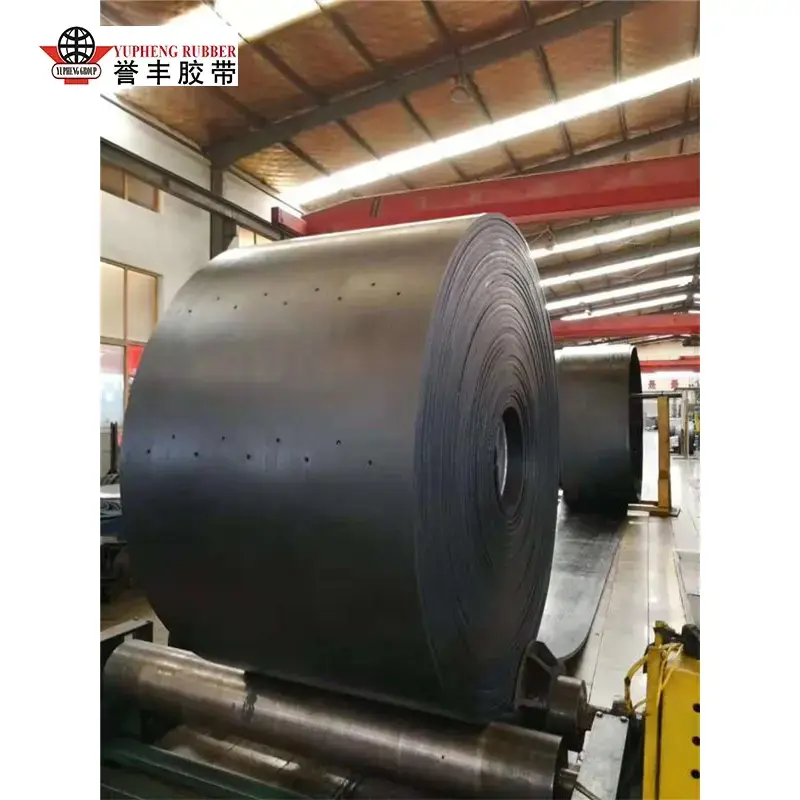
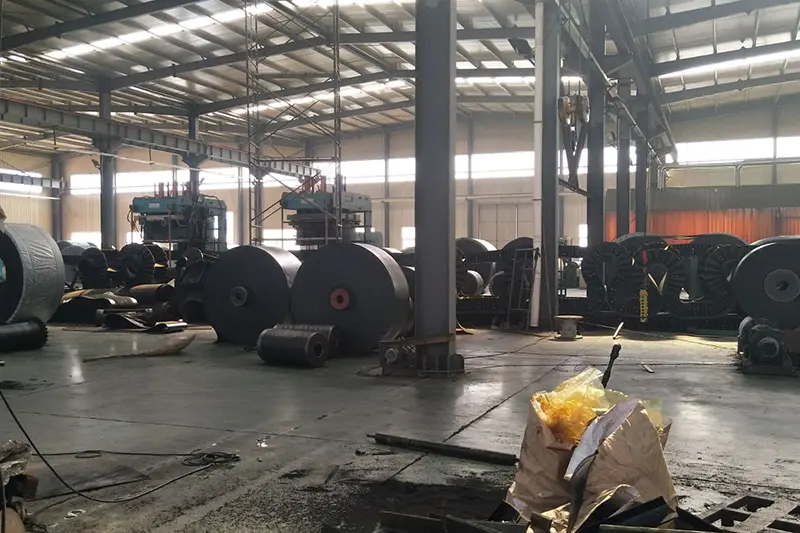
ゴムコンベヤベルトの製造工程

I. 原料の調製(カスタマイズされた配合)

3 つのカテゴリのコア原材料は、動作条件に応じて正確に配分されています。

ゴム原料

基材ゴム(天然ゴム/NR、SBR、EPDM、NBR)+補強剤(カーボンブラック、シリカ)+加硫系(硫黄、促進剤)+機能性添加剤(酸化防止剤、耐摩耗剤、難燃剤、可塑剤)。

用途による差別化: トップカバーゴム (耐摩耗性と耐衝撃性)、ボトムカバーゴム (低摩擦)、コア/スキムゴム (特にカーカスへの接着用)。

カーカス基材

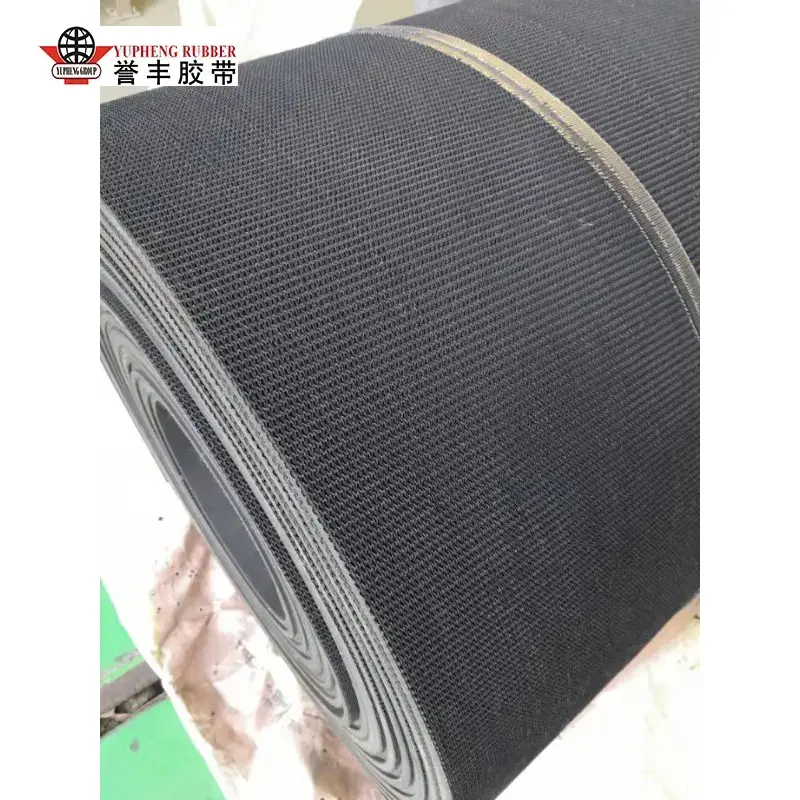
布芯: ポリエステル (EP)、ナイロン (NN)、または綿キャンバス。高強度の多層耐荷重能力を提供します。

スチールコードコア: 亜鉛メッキスチールコード;長距離、高圧採掘用途向けに設計されています。

結合剤

RFL ディップ溶液 (レゾルシノール-ホルムアルデヒド-ラテックス): ゴムと布地またはスチールコードの間の層間剥離を防ぎます。


II.混合工程(ゴム配合物の調製;基本的な特性を決定する)

原材料は計量され、密閉型密閉型ミキサーに投入されます。混合は高温 (120 ~ 160 °C) および高圧で 10 ~ 15 分間行われ、カーボン ブラックと添加剤がベースゴム内に完全に分散され、凝集や早期加硫 (焦げ) が防止されます。

コンパウンドはオープンミルに排出され、さらに混合および冷却され、内部応力が緩和されます。

シーティングマシンは、コンパウンドを一定の厚さのシートにプレスします。これらを冷却し、可塑性を安定させるために 4 ~ 24 時間放置/熟成させます。

Samples are tested for hardness, tensile strength, and adhesion strength; substandard batches are re-processed, while qualified sheets are stored by category for future use.


Ⅲ.カーカス前処理(接着強度を高めるために重要)

1) ファブリックキャンバスの前処理

キャンバスを平らにしてほこりを落とした後、RFL 浸漬タンクに浸して乾燥させます。これにより、キャンバス繊維の表面に結合膜が形成され、その後の層間剥離や剥離が防止されます。 2) スチールケーブルの前処理

亜鉛メッキ鋼ケーブルは、脱脂と錆取りを行った後、リン酸塩処理を行って粗いリン酸塩層を形成し、コアゴムとの浸透接着力を大幅に高めます。次のステップに備えて、すべてのケーブルが均一な張力でまっすぐになります。


IV.カレンダー加工+フォーミング(グリーンベルトを製造するための積層組立)

オプション A: ファブリックコアベルトコンベア形にする

4 ロールカレンダーによるラバーコーティング: 前処理されたキャンバスが一定の速度でカレンダーロールを通過し、コアゴムの薄い層が両面に均一に塗布され、片面または両面のゴム引き生地が製造されます。

多層アセンブリ: ゴム引き生地の層は設計に従って整列して積み重ねられ (例: 3 層、4 層、または 5 層)、閉じ込められた空気を排出するために層の間にコアゴムの薄いコーティングが適用されます。

底部と上部のカバーゴム層が適用され(最上層は耐摩耗性)、エッジゴムが側面をシールするために適用されます。

コールドプレスロールはアセンブリを圧縮して気泡やしわを取り除き、未加硫のグリーンベルトを生成します。

オプション B: スチールケーブルコアコンベアベルト成形 (高強度用途)

均一な荷重分散を確保するために、成形テーブル上に複数のスチールケーブルが等間隔で一定の張力で配置されています。

コアゴムの最下層が敷かれ、ケーブルがゴムの中に平らに埋め込まれ、ケーブル間の隙間を埋めるために中間フィラーゴム層が適用されます。

厚みのある上下カバーゴム層とサイドエッジシールゴムを採用。

真空コールドプレスによりアセンブリが強化され、ケーブルとゴムの間のエアポケットや膨れが防止されます。

特殊派生商品

サイドウォール、クリート、パターン付きゴムシートは成形中に同時に取り付けられ、一体化された滑り止めまたは急傾斜の半完成品が製造されます。コンベヤーベルト。 


V. 加硫(コア硬化プロセス、永久ゴム架橋)

加硫は「柔らかい生ゴムブランク」を高強度の完成品に変える重要なステップです。次の 2 つの主流タイプの機器が使用されます。

平床加硫プレス(バッチ式、中小幅または特殊ベルト用)

ベルト素材は、加熱された多層プラテンの間に配置されます。プロセス条件: 温度 140 ~ 160 °C、圧力 1.5 ~ 3 MPa、加硫時間は厚さに応じて 15 ~ 60 分です。高温高圧下でゴム分子が架橋し、ゴム層と補強構造が一体化して一体化します。

連続ドラム加硫機(長距離標準平ベルト量産)

スチールベルトは加熱加圧されたドラム上でベルトブランクを一定速度で連続的に引っ張り、中断のない加硫を実現します。この方法は長いコンベア ベルト (長さキロメートル) に適しており、均一な厚さと部分的な継ぎ目がなくなります。

加硫後のベルトは、熱膨張や収縮による亀裂や変形を防ぐため、ゆっくりと徐々に冷却されます。


VI.後処理と仕上げ

冷却と硬化: 空冷または水冷により温度を完全に下げ、内部の加硫応力を緩和します。

エッジトリミング: ベルト幅を標準化するために両側から余分なバリ/バリを除去します。

表面処理:研削、研磨、マーキング(印刷モデル、強度評価、仕様、製造日)。

特殊加工: 必要に応じて、ミシン目、特定の長さに切断し、完成した接合部をホットスプライスします。


関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる